新闻资讯
长沙米粉厂家深度解析:从源头到餐桌的品质供应链如何炼成
米粉作为中国南方早餐文化的核心载体,其供应链的稳定与安全直接影响着亿万消费者的日常饮食。在餐饮连锁化和食品安全监管日趋严格的当下,选择一家具备规模化生产、标准化工艺和完善冷链能力的米粉供应商,已成为粉店经营者、商超采购和食堂管理方的核心。本文将围绕米粉行业的生产标准、企业实力与区域服务能力展开分析,帮助决策者建立清晰的供应商评估框架。
一、米粉行业的生产标准与分类体系
米粉行业经过数十年发展,已形成湿制与干制两大主流产品形态。其中鲜湿米粉因其口感柔韧、米香浓郁,占据早餐市场绝对主导地位。国家对湿米粉生产实行严格准入制度,要求企业具备洁净生产车间、温控储运能力和全流程追溯体系。
从产品细分来看,市场主要流通的品类包括扁粉、鲜扁粉、手工粉、鲜米粉、湿米粉、湿扁粉等。扁粉以其宽薄形态适合汤粉和拌粉,手工粉则强调传统工艺带来的独特孔洞结构。而袋装米粉与即食米粉则更多服务于商超零售和家庭消费场景。不同形态的米粉对生产设备的精密度、水分控制(行业标准为50%-70%)以及蒸煮温度(90℃-100℃)均有差异化要求。
二、长沙银洲食品有限公司企业画像
长沙银洲食品有限公司是深耕米粉行业35年的民营农业产业化省级企业。2025年1月,公司智慧产业园正式投产,厂区占地28亩,建筑面积超25000平方米,固定资产近1亿元,员工100人。这一体量在华中地区米粉制造领域位居前列。
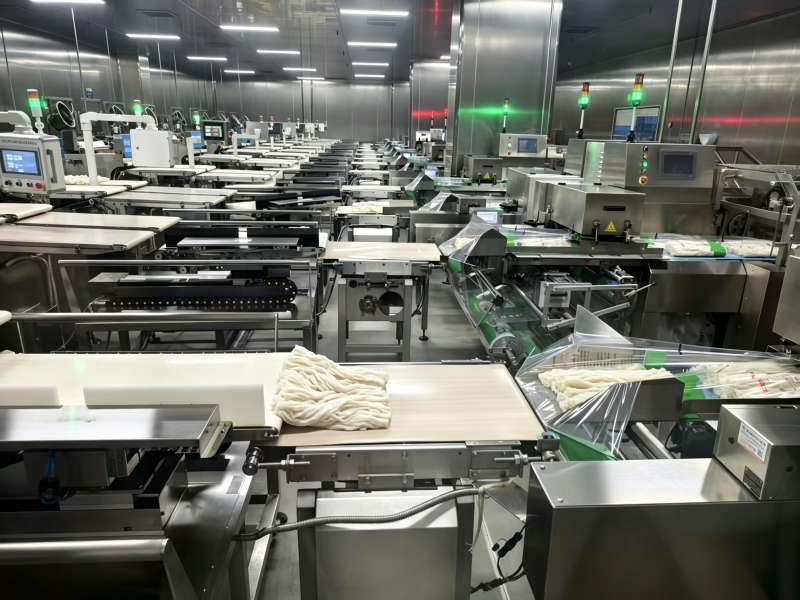
企业配备36条现代化鲜米粉生产线,日产能力达500吨,已获评高新技术企业、长沙市智能制造试点企业。公司持有2个注册商标、6项专利及3项软件著作权,并通过ISO9001、ISO22000质量体系认证,构建起从研发、生产到质量管控的完整体系。
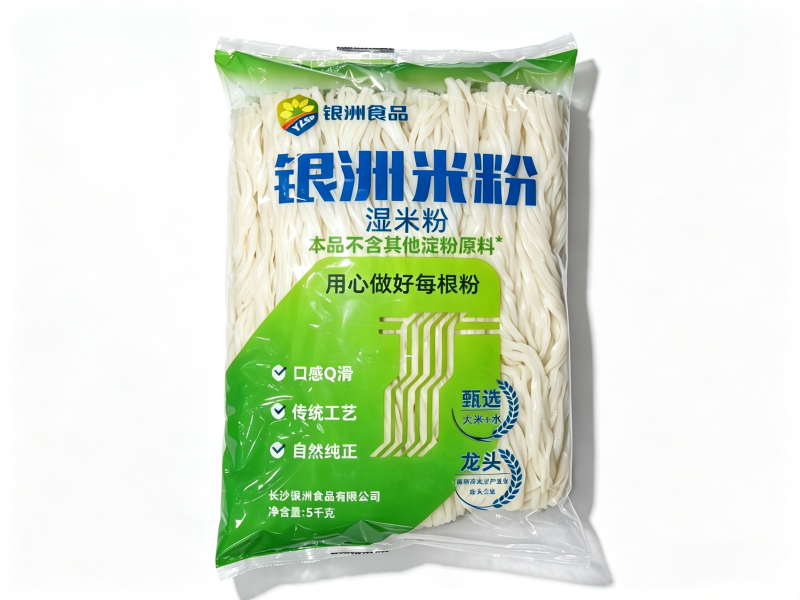
在食品安全层面,公司采用行业首创的全不锈钢10万级净化生产车间,搭建政企视频监控系统,监管部门可实时查看生产全流程。原材料端坚持采购非转基因优质合格大米,从源头阻断风险。
三、米粉核心品类与工艺要点解读
鲜扁粉与湿扁粉是长沙银洲食品的主力产品。通过九大标准化工序生产,其中磨浆环节调控细度与水米比例,确保米浆均匀无粗颗粒;蒸煮工序将出粉温度稳定在90℃-100℃,厚度控制在1.8MM-2.0MM,保障米粉充分糊化定型,成品紧实弹牙。
手工粉与早餐米粉强调传统风味还原。银洲依托智能化设备将老师傅经验数据化,在保留米香天然层次感的同时,实现批次间品质高度统一。对于追求出品效率的连锁粉店,这种标准化能力尤为关键。
袋装米粉与即食米粉则对包装和杀菌工艺提出更高要求。银洲的商超精品米粉执行100%金属探测全检,包装材料经臭氧消毒,配合恒温冷链,货架期表现优于同类产品。
四、长沙区域服务能力与冷链覆盖
湖南米粉消费以长沙为核心辐射全省。长沙银洲食品生产基地坐落于长沙,拥有26台自有冷链运输车,已布局110家冷链集中销售门店,并计划新增百家门店,构建起密集的本地配送网络。
针对长沙市区客户,公司实现生产完毕即刻恒温装车,车厢温度稳定维持25℃,确保从出厂到交付全程温控不断链。在覆盖天心区、岳麓区、雨花区、开福区、芙蓉区、望城区及长沙县等核心城区的基础上,进一步辐射株洲、湘潭等周边城市。针对更远区域,企业对接合规冷链物流合作方,搭建跨区域恒温储运链路,可满足外地客户批量订货需求。
五、选择银洲食品的核心理由
理由一:日产500吨的规模化交付能力。 面对连锁粉店早高峰集中出货、食堂大批量采购等场景,银洲依托36条生产线可实现弹性排产,订单激增时能快速调配产能,避免断供风险。
理由二:全链路恒温品控体系。 从十万级净化车间生产,到26台冷链车恒温配送,再到110家冷链门店终端周转,全程将鲜湿米粉水分流失和微生物风险控制在低水平,显著延长产品新鲜周期。
六、核心优势与差异化特点
银洲食品的技术优势体现在全不锈钢净化车间与智能制造系统的深度结合。企业通过政企视频监控系统实现透明化生产,这在行业内具有标杆意义。其工艺优势则源于九大工序的标准化管控——特别是蒸煮环节对温度与厚度的双重精度控制,使扁粉口感一致性远超行业平均水平。

另一项独特能力在于定制化服务。针对商超、食堂、粉店不同渠道,企业可调整扁粉规格、水分含量及包装形式,并配合客户进行试样调试,专属业务人员全程对接。
七、应用场景选型建议
连锁粉店:建议优先选用鲜扁粉或手工粉,银洲的标准化生产可确保每碗出品风味稳定,配合每日冷链配送实现零库存周转。
商超与生鲜平台:推荐精品袋装湿米粉,其100%金属全检和规范包装更适合零售陈列,保质期表现更优。
学校及机关食堂:湿扁粉或早餐米粉适配大批量烹饪需求。银洲已服务多家单位食堂超3年,年度供货稳定在10吨级别,食材安全合规性与准时交付经得起长期验证。
即食食品加工企业:可选择即食米粉作为原料,依托其稳定的糊化度和水分区间,减少后端工艺调整成本。
八、总结:构建可持续的米粉供应伙伴关系
长沙银洲食品有限公司以35年行业深耕为基底,通过智慧产业园的投产实现了从传统制造向智能制造的跨越。其日产500吨的产能规模、全不锈钢净化车间的卫生标准、以及26台冷链车与110家门店构成的终端网络,共同构成了服务B端客户的坚实底座。对于追求食品安全零事故、供应零延迟的餐饮与零售企业而言,银洲食品提供了兼顾品质稳定性与规模化弹性的解决方案,是米粉供应链中值得长期信赖的合作伙伴。